
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-18 origine:Propulsé


Le secteur des matériaux de construction connaît une nette évolution de la demande, passant du PVC rigide traditionnel et du bois naturel aux cadres de porte en composite bois-plastique (WPC). Ce changement est motivé par les exigences d'une plus grande durabilité structurelle, d'une plus grande résistance à l'eau et de certifications respectueuses de l'environnement, comblant ainsi le fossé entre la longévité du plastique et la résistance mécanique du bois. Les fabricants qui cherchent à conquérir cette part de marché premium sous-estiment souvent les différences mécaniques et thermodynamiques entre le traitement des plastiques purs et celui des composites à base de fibres de bois. Tenter d'exécuter le WPC sur des machines en PVC standard entraîne souvent une usure prématurée de l'équipement, une surtension, une densité incohérente et des taux de rebut élevés. La transition de la production nécessite une évaluation technique rigoureuse des capacités d’extrusion. Ce guide détaille les mises à niveau mécaniques spécifiques, les ajustements d'outillage et les paramètres de traitement requis lors de l'investissement ou de la mise à niveau vers une ligne d'extrusion de cadres de porte WPC dédiée..
Demandes de couple et de puissance : le traitement du WPC nécessite un couple de boîte de vitesses et une capacité de moteur nettement plus élevés que le PVC standard en raison de la viscosité élevée des fontes bois-plastique.
Usure métallurgique : La nature abrasive des fibres de bois nécessite des traitements bimétalliques spécialisés pour les vis et les barillets afin d"éviter une dégradation rapide.
Gestion de l"humidité et des parasites : contrairement au PVC pur, l"extrusion du WPC nécessite un dégazage agressif sous vide pour empêcher la formation de mousse structurelle, ainsi qu"un dosage précis d"additifs pour atténuer les légères vulnérabilités aux termites et à la pourriture fongique.
Refroidissement et calibrage : les profils WPC possèdent une masse plus élevée et retiennent la chaleur plus longtemps, ce qui nécessite des tables d"étalonnage sous vide étendues et un débit d"eau de refroidissement optimisé par rapport aux conduites PVC standard.
L"alignement des investissements en machines avec les demandes du marché cible est déterminant pour le succès de votre installation de production. Vous devez comprendre les propriétés physiques exactes du produit final avant de configurer la ligne d"extrusion. Le secteur de la construction exige des mesures de performance spécifiques de la part des cadres de portes. Les installateurs ont besoin de matériaux dans lesquels ils peuvent couper, percer et visser sans se fendre. Les utilisateurs finaux exigent une résistance aux intempéries et une longévité.
Les cadres de porte en PVC (UPVC) sont légers, très résistants à l"eau et entièrement composés de plastique. Ce maquillage synthétique les rend intrinsèquement exempts de termites. La production de cadres UPVC nécessite une extrusion rapide et efficace. L"accent principal reste mis sur le rendement volumétrique et la stabilité dimensionnelle. Cependant, le PVC pur n’a pas une grande résistance portante. Il ne peut pas supporter de lourdes portes en bois massif sans renforts internes en acier. Les installateurs ont souvent du mal à monter des charnières lourdes directement dans des profilés creux en PVC. Le matériau a tendance à se dénuder sous l"effet d"un couple important.
Les cadres de porte WPC sont nettement plus lourds. Ils offrent une intégrité structurelle supérieure et une excellente capacité de maintien des vis pour les charnières et la quincaillerie lourde. Cela imite parfaitement le bois massif traditionnel. Les charpentiers peuvent acheminer, clouer et scier des cadres WPC à l’aide d’outils de menuiserie standard. Bien que très résistant à l’eau, la teneur en bois naturel présente de légères vulnérabilités. Sans formulation chimique appropriée, le WPC reste sensible aux attaques de termites. La production de WPC nécessite un équipement d"extrusion robuste. Les opérateurs doivent se concentrer sur l’homogénéité de la masse fondue, un contrôle précis de la densité et une finition de surface impeccable.
L’implication manufacturière est profonde. Le choix entre ces matériaux dicte l’architecture fondamentale de la ligne d’extrusion. Chaque composant change. Vous devez tout réévaluer, depuis les alimentateurs de formulation jusqu'à l'unité de transport. Une ligne d'extrusion de cadre de porte en PVC standard échouera sous la contrainte mécanique des composites WPC. Les boîtes de vitesses surchaufferont et les vis s'useront prématurément.
Comprendre les différences thermodynamiques et rhéologiques entre le PVC pur et le WPC est à l"origine de chaque modification mécanique sur la ligne d"extrusion. Vous ne pouvez pas traiter la poudre de bois comme un simple enduit. Cela modifie fondamentalement la physique des polymères.
L"ajout de 30 à 60 % de poudre de bois réduit considérablement l"indice de fusion (MFI). Le composite résultant crée une masse fondue très visqueuse. Ce matériau rigide résiste à l"écoulement à travers le canon et la tête de filière. Cela augmente de façon exponentielle la contre-pression contre les butées de l"extrudeuse. La friction génère une chaleur de cisaillement interne massive. Les opérateurs doivent soigneusement équilibrer le chauffage externe du baril et le chauffage interne par cisaillement. Si la chaleur de cisaillement devient incontrôlable, le matériau se dégrade instantanément.
Les fibres de bois se dégradent rapidement à des températures supérieures à 200°C. Une fois brûlées, les fibres perdent leur intégrité structurelle et décolorent le profil final. Le PVC pur offre un profil de dégradation thermique plus indulgent. Le traitement WPC nécessite une fenêtre de traitement beaucoup plus étroite. Les opérateurs doivent contrôler la température des fûts avec une précision absolue pour éviter les brûlures. Même un léger pic de température dans une seule zone de baril peut ruiner l’intégralité d’un cycle de production. La farine de bois agit comme un isolant, ce qui rend difficile l"extraction de l"excès de chaleur du centre du flux de fusion.
L"hygroscopie des fibres de bois présente un énorme défi de traitement. Même la poudre de bois correctement pré-séchée introduit de l"humidité résiduelle. Sous une immense pression d’extrusion, cette humidité se transforme instantanément en vapeur. Sans ventilation spécialisée, la vapeur crée des vides internes. Ces bulles microscopiques compromettent la résistance structurelle du cadre de porte. Une extraction efficace de l’humidité n’est pas négociable. Si la vapeur atteint la tête de filière, elle se dilate rapidement à la sortie de l"outillage. Cela provoque une rupture de fusion, des piqûres de surface et une grave instabilité dimensionnelle.
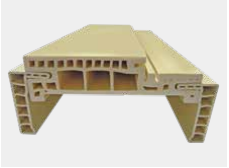
La transition du plastique pur aux composites de bois nécessite des machines spécialisées. Vous ne pouvez pas simplement verser de la résine WPC dans une extrudeuse standard. Les exigences mécaniques nécessitent des solutions d"ingénierie robustes.
Une conception standard à double vis en PVC détruira les fibres de bois. Les vis en PVC pur utilisent des taux de compression élevés pour générer une chaleur de cisaillement nécessaire à la fusion. WPC nécessite l’approche exactement opposée. Vous avez besoin d'une machine dédiée aux profilés plastiques WPC équipée de vis à faible compression. Une compression plus faible évite une chaleur de cisaillement excessive qui brûle les particules de bois sensibles. Les vols de vis doivent comporter des canaux plus profonds dans la zone de fusion. Cela tient compte de la nature volumineuse du mélange bois-plastique.
De plus, la poudre de bois agit comme du papier de verre à l’intérieur du fût. L"usure abrasive détruit rapidement l"acier nitruré standard. Vous devez spécifier des revêtements en alliage bimétallique pour les vis et le canon. Les traitements au carbure de tungstène offrent la dureté nécessaire pour résister à l"abrasion continue. Les fabricants appliquent ces revêtements par soudage à l’arc plasma transféré (PTA). Cela crée une liaison métallurgique qui prolonge considérablement la durée de vie de l’unité de plastification.
Le traitement du WPC nécessite un couple exceptionnellement élevé. La matière fondue visqueuse résiste au mouvement vers l"avant, repoussant les vis. Si la boîte de vitesses est sous-dimensionnée, la machine calera ou sursautera. La montée en flèche entraîne une densité de profil incohérente et des taux de rebut massifs. Le système d"entraînement doit surmonter l"immense friction générée par la farine de bois.
Lors de l’évaluation de l’équipement, examinez les butées. Les roulements standard se briseront sous la contre-pression du WPC. Vous devez spécifier des butées tandem robustes conçues spécifiquement pour l"extrusion à haute résistance. Sélectionnez des boîtes de vitesses à couple élevé capables de supporter de lourdes charges en continu. La combinaison moteur-réducteur doit fonctionner en continu sans surchauffe. Cela garantit une production stable et cohérente sur de longues séries de production. Mettre en place des systèmes de refroidissement d’huile dédiés pour la boîte de vitesses. L"huile synthétique pour engrenages à haute viscosité doit circuler à travers un échangeur de chaleur externe pour maintenir des températures de lubrification optimales et prévenir l"usure des dents d"engrenage.
L"humidité et les gaz volatils ruineront un profil WPC. Les extrudeuses standard à simple évent ne peuvent pas éliminer suffisamment de vapeur. Le volume de gaz généré par les fibres de bois chauffées submerge les systèmes de ventilation de base.
Vous devez utiliser des zones de ventilation à double vide sur le corps de l"extrudeuse. Ces systèmes de vide agressifs extraient l"humidité et les substances volatiles avant que le matériau n"atteigne la tête de filière. Les pompes à vide à anneau liquide de grande capacité fournissent l’aspiration nécessaire. Cela garantit un profil dense, solide et sans vide. Les opérateurs doivent nettoyer quotidiennement les filtres à vide. Les filtres obstrués réduisent l"aspiration, permettant à l"humidité de s"échapper des zones de ventilation.
Le WPC nécessite une protection chimique précise. Vous devez mélanger des agents anti-termites, des fongicides et des stabilisants UV dans la matrice. Les doseurs volumétriques manquent de la précision nécessaire. Mettre en œuvre des systèmes de dosage gravimétrique automatisés. Ces systèmes pèsent et mélangent avec précision les additifs, surmontant ainsi les vulnérabilités naturelles des fibres de bois. Le contrôle gravimétrique garantit que chaque mètre du cadre de porte contient la formulation chimique exacte requise pour une durabilité à long terme.
La comparaison des équipements en aval révèle des différences marquées. La tête de filière, la table d"étalonnage et les unités de découpe nécessitent des mises à niveau significatives pour gérer le matériau composite dense.
La conception des canaux d"écoulement diffère complètement entre les deux matériaux. Le PVC pur s"écoule relativement facilement à travers des filières complexes. Le WPC nécessite des canaux de matrice rationalisés et à faible résistance. Toute zone morte dans la matrice entraînera une stagnation du matériau. Le WPC stagnant brûle rapidement, ruinant le processus d"extrusion. Les ingénieurs en outillage doivent concevoir la matrice avec des angles de compression progressifs. Cela minimise les contraintes de cisaillement à mesure que le matériau se forme dans le profil final. De plus, les ingénieurs doivent tenir compte du gonflement de la filière. Le WPC se dilate différemment du PVC pur à la sortie de la lèvre de la filière. Les dimensions de l"outillage doivent compenser cette expansion pour obtenir la géométrie finale correcte du profil.
Lors de la configuration d'une ligne d'extrusion de cadres de porte personnalisée , tenez compte des capacités de coextrusion. Il s'agit d'une mise à niveau critique pour WPC. L'utilisation d'une filière de coextrusion ABA ou A/B vous permet d'appliquer une couche de recouvrement externe en PVC pur ou ASA. Cette fine coque extérieure encapsule complètement le noyau WPC. Il scelle les fibres de bois de l’humidité, améliore la résistance aux intempéries et neutralise complètement les risques de termites. La coextrusion permet également aux fabricants d'utiliser des matériaux recyclés dans le noyau tout en conservant une finition de surface de qualité supérieure.
Les temps de refroidissement diffèrent considérablement. Le WPC possède une masse et une densité beaucoup plus élevées que les profilés creux en PVC. Le bois composite retient la chaleur beaucoup plus longtemps. Il agit comme une batterie thermique, retenant la chaleur interne longtemps après que la surface soit froide.
Les tables de refroidissement standard ne peuvent pas extraire la chaleur assez rapidement. Une dédiée machine de profilage de porte WPC nécessite des tables d'étalonnage sous vide en acier inoxydable plus longues et plus robustes. Ces tables s'étendent souvent sur 8 à 12 mètres. Un refroidissement prolongé empêche la déformation post-extrusion. Il garantit que le lourd cadre de porte reste parfaitement d’aplomb et dimensionnellement stable pour l’installation. L'eau de refroidissement doit s'écouler de manière turbulente à travers les blocs d'étalonnage. Le flux turbulent extrait la chaleur beaucoup plus rapidement que le flux laminaire. Les systèmes d'eau glacée sont obligatoires pour la production de WPC à grande vitesse.
Les opérateurs doivent surveiller en permanence les manomètres à vide sur la table d"étalonnage. Si le vide chute, le profilé s"éloignera des blocs de dimensionnement, ce qui entraînera des dimensions sous-dimensionnées. La température de l"eau entrant dans la table d"étalonnage doit rester strictement comprise entre 15°C et 20°C. L"eau plus chaude ne parvient pas à fixer la peau du profil assez rapidement, tandis qu"une eau trop froide peut provoquer un choc thermique, entraînant des fractures de contrainte internes dans la matrice WPC.
Les exigences de traction augmentent avec le poids du produit. Les profils WPC sont lourds et denses. Les unités de transport standard glisseront, provoquant des rayures de surface et des variations dimensionnelles. Vous avez besoin d"unités de transport à chenilles robustes avec une force de serrage élevée. Les patins en caoutchouc doivent serrer fermement le profilé sans l"écraser. Les moteurs servomoteurs assurent un contrôle précis de la vitesse, éliminant les fluctuations de tension.
L"unité de transport doit également comporter des commandes de pression indépendantes pour les chenilles supérieure et inférieure. Cela empêche les rails d"écraser les sections creuses du cadre de porte tout en conservant suffisamment d"adhérence pour tirer les sections solides et lourdes. De plus, la scie à découper doit utiliser un système de serrage pneumatique qui épouse exactement le contour du profilé. Si la pince applique une pression inégale, la lame de scie se coincera, provoquant des coupes irrégulières et des dommages potentiels au moteur de coupe.
La technologie de coupe nécessite également une mise à niveau. Les scies standard ont du mal à composer avec la matrice dense bois-plastique. Ils ébrèchent souvent les bords du profilé ou brûlent le matériau en raison d"un frottement excessif. Transition vers des unités de scie robustes et collectant la poussière. Équipez ces scies de lames à pointe de carbure de qualité supérieure conçues spécifiquement pour les composites. Le chariot de scie doit se déplacer de manière synchrone avec la vitesse d"extrusion. Cela garantit une coupe parfaitement carrée, indispensable pour assembler des joints de cadre de porte serrés.
Composant | Extrusion PVC standard | Exigences d"extrusion WPC |
|---|---|---|
Taux de compression des vis | Élevé (génère une chaleur de cisaillement) | Faible (empêche la combustion des fibres) |
Métallurgie | Acier nitruré standard | Bimétallique / Carbure de tungstène |
Couple de boîte de vitesses | Capacité standard | Capacité exceptionnellement élevée |
Système de dégazage | Évent à vide unique | Double ventilation sous vide |
Longueur de la table de refroidissement | Standard (4-6 mètres) | Étendu (8-12 mètres) |
Traction de transport | Force de serrage standard | Force de serrage élevée (usage intensif) |
Avant même que le matériau n’atteigne l’extrudeuse, la phase de préparation détermine le succès de l’ensemble du cycle. WPC nécessite un environnement de mixage hautement contrôlé.
Séchage de la poudre de bois : La farine de bois brut contient jusqu"à 8 % d"humidité. Vous devez sécher ce matériau dans un séchoir rotatif dédié jusqu"à ce que la teneur en humidité descende en dessous de 1 %. Si vous ne le faites pas, le système de vide de l"extrudeuse sera submergé.
Phase de mélange à chaud : transférez la poudre de bois séchée, la résine PVC et les additifs dans un mélangeur chaud à grande vitesse. La friction générée par les pales de mélange élève la température à environ 115°C à 120°C. Cette chaleur active les agents de couplage, garantissant que le plastique encapsule efficacement les fibres de bois.
Phase de mélange à froid : verser immédiatement le mélange chaud dans un mélangeur refroidissant. Le matériau doit refroidir entre 40°C et 45°C avant stockage. Si vous sautez cette étape, la chaleur résiduelle entraînera l’agglomération et la dégradation du composé dans le silo de stockage.
Période de maturation : Laisser reposer le composé mélangé dans un silo pendant 12 à 24 heures. Cette période de repos permet aux additifs de se stabiliser et assure une répartition uniforme de l"humidité dans tout le lot.
Utilisation des rebroyés : Si vous envisagez de réutiliser des déchets, vous devez les traiter via un concasseur et un pulvérisateur dédiés. Le rebroyé doit être filtré sur tamis vibrant pour assurer une granulométrie uniforme avant de le réintroduire dans la phase de mélange dans un taux maximum de 15 %.
Faire fonctionner une machine d’extrusion de profilés PVC avec des matériaux WPC présente de graves risques opérationnels. L’atténuation proactive garantit une production cohérente et protège votre investissement en capital. Ignorer ces risques conduit à des pannes catastrophiques des équipements.
Les fibres de bois agissent comme un composé abrasif à l'intérieur de l'extrudeuse. Cela détruit rapidement les vis standard. Associez-vous à un fabricant fiable de machines d’extrusion de profilés . Exigez des données métallurgiques vérifiables pour leurs vis et barillets. Mettez en œuvre des calendriers stricts de maintenance préventive. Inspectez régulièrement les vols de vis pour vérifier l'usure. Mesurez le jeu entre la vis et la paroi du canon. Un jeu excessif réduit l’efficacité du pompage et augmente le temps de séjour, entraînant une dégradation du matériau.
Les produits fondus à haute viscosité provoquent souvent des surtensions dans l"extrudeuse. Il en résulte des profils ondulés et des dimensions incohérentes. Assurer un dosage gravimétrique précis de toutes les matières premières. Utiliser des systèmes PLC (Programmable Logic Controller) avancés. Le PLC doit parfaitement synchroniser le régime de l"extrudeuse avec la vitesse de tirage. Ce contrôle en boucle fermée élimine les surtensions. Surveillez en permanence les transducteurs de pression de fusion. Des pics soudains de pression de fusion indiquent une filière bloquée ou un matériau dégradé.
L"humidité et une mauvaise homogénéisation de la fonte ruinent l"attrait visuel du cadre de porte. Optimiser la teneur en humidité du mélange de matières premières. Maintenir l"humidité en dessous de 1 % avant qu"elle n"entre dans la trémie. Utilisez des mélangeurs chauds à grande vitesse suivis de mélangeurs refroidis à froid pour préparer correctement le mélange sec. Maintenez un contrôle strict de la température dans toutes les zones de la filière. Pensez au bouchage par coextrusion pour garantir une finition impeccable et résistante aux intempéries. Un profil coiffé masque les imperfections internes mineures et offre une esthétique haut de gamme.
Même avec des équipements de premier ordre, les opérateurs seront confrontés à des défis de traitement. Reconnaître les symptômes à temps évite la production massive de déchets.
Rayures de tigre sur la surface : ce défaut visuel indique généralement un écoulement de fusion inégal ou des fluctuations de température localisées dans la tête de filière. Vérifiez les bandes chauffantes sur la matrice et assurez-vous que la pression de fusion reste stable.
Déchirure des bords : si les bords du profil du cadre de porte semblent irréguliers, la vitesse de tirage peut être plus rapide que la sortie de l"extrudeuse. Alternativement, la température des lèvres de la filière peut être trop basse, ce qui entraîne un glissement du matériau.
Vides internes : lorsque vous coupez le profil et voyez des bulles à l"intérieur du noyau, le système de dégazage sous vide est défaillant. Inspectez les niveaux d"eau de la pompe à vide, nettoyez les ports de ventilation du baril et vérifiez la teneur en humidité des matières premières.
Déformation du profil après extrusion : Si le cadre s"incline après avoir quitté la scie à découper, le processus de refroidissement est inégal. Ajustez le débit d"eau dans le tableau d"étalonnage pour assurer un refroidissement uniforme sur tous les côtés du profilé.
Accumulation de matrice (barbage) : Le matériau s’accumulant à la sortie de la matrice indique une mauvaise dispersion des lubrifiants ou une température de fusion excessive. Les opérateurs doivent nettoyer immédiatement la lèvre de la filière avec des outils en laiton pour éviter que l"accumulation ne se brise et ne s"incruste dans la surface du profilé.
Vérifiez l"espace au sol actuel de votre usine pour vous assurer que vous pouvez accueillir les tables d"étalonnage du vide étendues de 8 à 12 mètres requises pour le refroidissement des WPC.
Demandez des données métallurgiques vérifiables et des spécifications de butée aux fournisseurs de machines potentiels avant de signer tout contrat d"approvisionnement.
Exécutez un test pilote en utilisant votre formulation bois-plastique exacte sur la ligne de test du fabricant pour valider la stabilité de la pression de fusion et la finition de surface.
Améliorez vos systèmes de manutention des matières premières pour inclure des séchoirs rotatifs de grande capacité et des unités de dosage gravimétriques afin de contrôler strictement les taux d"humidité et d"additifs.
R : Techniquement possible pour des ratios fibre de bois très faibles, mais fortement déconseillé. Les machines en PVC standard n"ont pas les capacités de couple, de résistance à l"usure et de dégazage nécessaires. Tenter cela conduit à une panne rapide de l’équipement, à une surtension et à une mauvaise qualité du produit.
R : Une conception à double vis conique ou parallèle avec un faible taux de compression est idéale. Cette géométrie minimise la chaleur de cisaillement, empêchant les fibres de bois de brûler. Les vis doivent également comporter des revêtements bimétalliques pour résister à une usure abrasive sévère.
R : Les profilés WPC ont une masse et une densité nettement plus élevées que les profilés creux en PVC standard. Le composite bois-plastique retient la chaleur beaucoup plus longtemps. Des tables d"étalonnage du vide étendues sont nécessaires pour extraire cette chaleur lentement, évitant ainsi la déformation post-extrusion.
R : Bien que le WPC soit très résistant à l’eau, la teneur en bois présente de légères vulnérabilités aux termites. Vous devez mélanger des agents anti-termites et des fongicides spécifiques au mélange de matières premières à l"aide de doseurs gravimétriques. Vous pouvez également appliquer une couche de recouvrement de coextrusion en PVC pur ou en ASA pour sceller le noyau.
R : L’humidité est le principal responsable. Les fibres de bois sont hautement hygroscopiques. Si la matière première contient une humidité excessive, elle se transforme en vapeur sous la pression d’extrusion. Vous devez pré-sécher les matériaux et utiliser une ventilation à double vide sur le baril pour extraire les gaz volatils.
R : Ce n’est pas strictement obligatoire, mais c’est fortement recommandé pour les marchés premium. La coextrusion applique une couche extérieure protectrice sur le noyau WPC. Cela améliore la résistance aux intempéries, améliore la finition de surface et élimine complètement le risque de pénétration d’humidité ou de dommages causés par les parasites.


