
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-22 origine:Propulsé


L'acquisition d'une machine d'extrusion de plastique représente une dépense d'investissement à enjeux élevés, où des spécifications incompatibles entraînent un gaspillage chronique de matériaux, des tolérances incohérentes et des goulots d'étranglement opérationnels. Les équipements standardisés et disponibles dans le commerce ne parviennent souvent pas à répondre à la rhéologie spécifique des polymères, aux géométries de produits complexes ou à la demande croissante de traitement des matériaux recyclés. Les acheteurs ont souvent du mal à équilibrer les coûts d’investissement initiaux avec l’efficacité opérationnelle à long terme, la consommation d’énergie et les temps d’arrêt pour maintenance. La sélection du bon équipement nécessite une évaluation systématique des exigences en matière de matériaux, de la mécanique de la fusion, de l'intégration en aval et de la fiabilité du fabricant. Ce guide fournit un cadre technique pour évaluer et présélectionner des lignes de production d'extrusion complètes sur la base de mesures de performances vérifiables.
Le matériau dicte la mécanique : le choix entre les configurations à vis unique ou double dépend entièrement de la stabilité thermique, de la sensibilité au cisaillement et de la pureté de votre polymère spécifique (par exemple, PVC vierge ou rebroyé recyclé).
La géométrie détermine les besoins en aval : les sections transversales complexes nécessitent des systèmes d"étalonnage et de refroidissement spécialisés, ce qui rend l"adaptation complète de la ligne de production tout aussi critique que l"extrudeuse elle-même.
La minimisation des déchets est un centre de profit : les contrôles de processus modernes, le dosage gravimétrique et les systèmes de rétroaction en boucle fermée sont essentiels pour minimiser les rebuts et optimiser l"utilisation des matériaux.
L'évaluation du prix d'une machine profilée doit inclure les cotes d'efficacité énergétique, les capacités de réduction des rebuts et les cycles de maintenance prévus, et pas seulement le bon de commande initial.
La vérification du fabricant n'est pas négociable : un fabricant de machines d'extrusion de plastique fiable doit proposer des tests d'acceptation en usine (FAT) transparents et une assistance technique post-installation garantie.
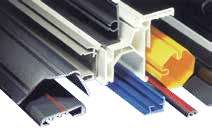
La complexité transversale dicte la sélection initiale de votre machine et influence fortement l'adéquation de l'ensemble de la ligne de production. Les profils complexes nécessitent un calibrage spécifique en aval pour conserver leur forme pendant la phase critique de refroidissement. Lorsque le polymère sort de la filière, il subit un gonflement. L’outillage d’étalonnage doit tenir compte de cette expansion immédiatement. Des épaisseurs de paroi inégales entraînent des taux de refroidissement différentiels, ce qui déformera le profil si le réservoir de calibrage sous vide ne dispose pas de contrôles de zone indépendants. Vous devez évaluer soigneusement les exigences relatives aux équipements d’extrusion de profilés de forme spéciale . Les matrices personnalisées et les tables d'étalonnage multi-axes sont obligatoires pour les géométries complexes. Des scies de coupe spécialisées garantissent des finitions propres sans déformer le plastique pendant le processus de coupe à longueur. Des tolérances dimensionnelles acceptables définissent la précision requise de votre équipement et dictent les capacités nécessaires de vos systèmes d'entraînement et de contrôle.
Évaluez l"indice de fluidité (MFI) de vos matériaux cibles avant de consulter les spécifications de la machine. Comprenez parfaitement leur sensibilité au cisaillement et leurs points de dégradation thermique. Les résines vierges se comportent de manière prévisible sous la chaleur et la pression. Le rebroyé recyclé introduit des variables massives. Les matériaux recyclés présentent souvent des courbes de viscosité incohérentes qui provoquent des poussées au niveau de la tête de filière. Les plastiques recyclés riches en humidité nécessitent une ventilation spécialisée sur le canon. Les zones de dégazage sous vide évitent les vides internes et les défauts de surface qui ruinent l"intégrité structurelle. Le traitement de matériaux durables nécessite une filtration robuste. Les contaminants présents dans le rebroyé rayeront le canon et endommageront les matrices standard s"ils ne sont pas filtrés à travers des changeurs de tamis continus.
Type de matériau | Défi de traitement | Adaptation machine requise |
|---|---|---|
Polyoléfines vierges (PE, PP) | Maintien d"une température de fusion constante à des vitesses élevées | Vis unique à rapport L/D élevé, conception à vol de barrière |
PVC rigide | Sensibilité élevée au cisaillement, dégradation thermique rapide | Bivis conique ou parallèle, bas régime, refroidissement huile |
Rebroyage post-consommation | Teneur en humidité, contaminants physiques, IMF variable | Zones de dégazage sous vide, changeurs de tamis à double piston |
Composites bois-plastique | Abrasion extrême, dégagement gazeux élevé d’humidité | Canon/vis blindé bimétallique, ventilation agressive |
Établissez des objectifs de production réalistes en kilogrammes par heure en fonction de votre capacité de refroidissement en aval, et pas seulement de la production maximale de l"extrudeuse. Le débit maximum théorique est rarement égal aux vitesses de fonctionnement optimales au sol. Pousser l’équipement trop rapidement compromet immédiatement la qualité du produit. Cela entraîne une rupture par fusion, un mauvais état de surface et une instabilité dimensionnelle. Les vitesses élevées réduisent le temps de séjour dans le fût, empêchant ainsi la fusion et le mélange corrects des colorants ou des stabilisants UV. Concentrez-vous sur le rendement durable plutôt que sur la capacité nominale maximale. Une production constante et légèrement plus lente produit beaucoup moins de rebuts qu"une production irrégulière à grande vitesse qui surcharge la table d"étalonnage.
Les différences mécaniques dictent les principaux cas d’utilisation des extrudeuses. Les extrudeuses monovis reposent sur la friction contre la paroi du fût pour la fusion et le transport. Ils fonctionnent mieux avec les polymères standards comme le polyéthylène, le polypropylène et l"ABS. Les extrudeuses à double vis offrent un déplacement positif et un mélange supérieur. Ils offrent des capacités de mélange à cisaillement élevé pour les formulations complexes. Les configurations à double vis co-rotatives ou contrarotatives sont obligatoires pour les matériaux sensibles à la chaleur. Les polymères hautement composés ou fortement chargés nécessitent cette configuration spécifique. Les vis jumelées empêchent la stagnation du matériau, garantissant un flux premier entré, premier sorti qui empêche la dégradation thermique.
Le traitement du polychlorure de vinyle nécessite une machine d'extrusion de profilés PVC dédiée . Les conceptions à double vis coniques ou parallèles empêchent efficacement la dégradation des matériaux en fonctionnant à des régimes inférieurs tout en maintenant un rendement élevé. Ils supportent des charges élevées de carbonate de calcium sans usure excessive pendant les vols. Les composites bois-plastique nécessitent une machine spécialisée pour profilés en plastique WPC . Les fibres de bois agissent comme du papier de verre à l'intérieur du fût. Les barillets et vis bimétalliques offrent la résistance à l'usure nécessaire contre cette abrasion extrême. Une évacuation agressive de l'humidité élimine l'eau des fibres de bois pendant le traitement pour éviter la formation de mousse au niveau de la filière. Les configurations standard de machines d'extrusion de profilés gèrent efficacement les profilés standard. Les configurations polyvalentes à vis unique garantissent un contrôle précis du diamètre pour les géométries simples comme les tubes ou les bandes de chant.
Le rapport longueur/diamètre (L/D) a un impact direct sur l’homogénéité de la fonte. Il détermine le temps de séjour et la stabilité du rendement sous pression. Des ratios plus longs (comme 30:1 ou 36:1) permettent un meilleur mélange pour les composés polymères complexes et permettent plusieurs zones de ventilation. Les taux de compression et les éléments de mélange doivent correspondre au polymère spécifique. Des géométries de vol spécifiques optimisent la mécanique de fusion pour votre application exacte. Des vis de barrière séparent le polymère fondu des granulés solides dans le canal. Cela empêche les solides non fondus d"atteindre la tête de filière et de provoquer des défauts de surface. Une conception appropriée des vis réduit les poussées, stabilise la pression de la tête et garantit une température de fusion uniforme sur toute la section transversale du profil.
Les systèmes de dosage gravimétrique garantissent un mélange précis des matériaux en continu. Ils pèsent chaque gramme de résine, de broyat et d"additif entrant dans la gorge d"alimentation. Cela minimise les déchets de résine coûteux lors de la production quotidienne et évite les variations de couleur. Les transducteurs de pression de fusion offrent des capacités de surveillance du processus en temps réel. Les capteurs de température de fusion aident à résoudre instantanément les défauts d’extrusion courants. Les changeurs de tamis en continu sont essentiels au traitement des plastiques recyclés. Les systèmes de filtration par fusion éliminent efficacement les contaminants potentiels sans arrêter la production. Les conceptions à double piston permettent les changements de tamis tout en maintenant la pression de fusion, empêchant ainsi les variations dimensionnelles du profil final lors du déplacement du tamis.
Le système d"entraînement est le cœur de l"extrudeuse. Les moteurs à courant alternatif associés à des variateurs de fréquence offrent un bon rendement pour les opérations standard. Les moteurs synchrones à aimants permanents (PMSM) offrent des économies d"énergie supérieures et un couple plus élevé à des vitesses inférieures pour des opérations continues. Les réducteurs à couple élevé résistent à la contre-pression continue de la matrice. Les butées intégrées sont essentielles pour les opérations d"extrusion intensives. La défaillance des paliers de butée reste l’une des principales causes d’arrêts imprévus dans les installations d’extrusion. Spécifiez des roulements surdimensionnés pour les applications impliquant des matériaux à haute viscosité. Des systèmes de lubrification appropriés de la boîte de vitesses avec échangeurs de chaleur externes prolongent la durée de vie de l’ensemble de l’unité d’entraînement.
Les contrôleurs de température PID assurent une gestion thermique précise dans toutes les zones du fût. Les relais statiques permettent des réglages rapides du chauffage sans l"usure mécanique associée aux contacteurs traditionnels. Les mécanismes de refroidissement du baril empêchent la surchauffe du matériau dans les zones à fort cisaillement. Le refroidissement par eau en boucle fermée gère mieux les opérations à cisaillement élevé que les simples soufflantes à air. Le refroidissement par eau extrait rapidement la chaleur lors du traitement de polymères sensibles au cisaillement comme le PVC. Une gestion thermique appropriée empêche la dégradation du polymère, maintient les propriétés physiques et maintient la viscosité de la matière fondue stable à son entrée dans la filière.
Évaluer le prix d’une machine à profiler nécessite de regarder au-delà du devis initial. L'investissement de base comprend généralement l'extrudeuse, la tête de filière, la table d'étalonnage en aval, l'unité de transport et le panneau de commande principal. Les dépenses cachées ont souvent un impact significatif sur le besoin en capital final. Tenez compte de la logistique d'expédition, des gréements lourds, des chutes électriques et des exigences en matière de tuyauterie d'eau glacée. L’inventaire initial de pièces de rechange s’ajoute au capital initial nécessaire. Les tests d'acceptation en usine, les outils spécialisés et la formation des opérateurs représentent des investissements supplémentaires nécessaires qui garantissent un démarrage en douceur.
Modélisez soigneusement la consommation énergétique à long terme de l’équipement. Calculez les kilowatts nécessaires par kilogramme de matériau traité. Tenez compte des temps d’arrêt planifiés pour l’entretien de routine, le nettoyage des matrices et les changements de tamis. Les remplacements de vis et de barillets représentent des variables opérationnelles importantes au fil du temps. Les matériaux hautement abrasifs accélèrent l’usure des composants plastifiants. Investir dans des traitements bimétalliques augmente les coûts initiaux mais prolonge considérablement la durée de vie des composants. Des systèmes de refroidissement par eau efficaces réduisent la consommation globale des services publics et évitent la surcharge du refroidisseur de l"installation.
Les systèmes de contrôle avancés améliorent l’efficacité globale du travail sur le terrain. Les contrôleurs logiques programmables (PLC) permettent des démarrages et des arrêts automatisés, réduisant ainsi la dépendance aux connaissances tribales. Les interfaces homme-machine (IHM) simplifient le stockage des recettes et réduisent les rebuts de configuration lors des changements de produits. La connectivité Industrie 4.0 permet un diagnostic à distance par le fabricant. La maintenance prédictive évite les arrêts de production inattendus et les dommages aux équipements en surveillant les vibrations et les pics de température dans la boîte de vitesses. Une communication transparente tout au long de la ligne de production synchronise automatiquement la vitesse de l"extrudeuse avec l"unité de transport. La découpe et l"empilage automatisés en aval réduisent les besoins de main-d"œuvre manuelle en fin de ligne.
Évaluez la capacité du fabricant à concevoir des vis et des matrices personnalisées en interne. L"externalisation de la conception des matrices entraîne souvent des problèmes d"intégration et des reproches ultérieurs. Vérifiez leur expérience avec votre matériel et votre application spécifiques. La connaissance des applications des produits est cruciale pour le succès à long terme. L"intégration complète de la ligne de production démontre une véritable capacité d"ingénierie. Un fabricant compétent comprend comment la conception du réservoir de refroidissement affecte la rectitude du profil. Ils doivent proposer des outils d"étalonnage personnalisés adaptés aux dessins de vos produits et garantir les dimensions finales de la pièce.
Définissez des critères stricts pour un test d’acceptation rigoureux en usine. Faites fonctionner la machine avec votre matériel de production réel, et non avec un substitut générique. Incluez tout contenu recyclé que vous prévoyez d’utiliser quotidiennement. Prouvez les réclamations de débit et les tolérances dimensionnelles avant d’autoriser l’expédition. Vérifier la stabilité de la matière fondue dans des conditions de fonctionnement continu pendant plusieurs heures. Surveillez la consommation d’énergie pendant le test pour vérifier les allégations d’efficacité. Un FAT réussi évite des modifications coûteuses après l’installation.
Fournissez au fabricant votre mélange de résine exact et votre taux de rebroyage.
Exiger un fonctionnement continu d"au moins quatre heures pour prouver la stabilité thermique.
Mesurez le profil final par rapport à vos dessins CAO à l"aide de pieds à coulisse numériques.
Testez la synchronisation de l"unité de transport lors des changements de vitesse.
Simulez un changement de tamis pour vérifier les temps de récupération de pression.
Évaluez attentivement les conditions spécifiques de la garantie de l’équipement. Vérifiez la disponibilité des techniciens de service locaux dans votre région. Les délais de livraison des pièces de rechange critiques sont extrêmement importants pour la disponibilité. Les radiateurs, les thermocouples, les ventilateurs de refroidissement du corps et les segments de vis doivent être facilement accessibles. Demandez une liste de pièces de rechange recommandées pendant la phase d"approvisionnement et commandez-la avec la machine. Vérifiez que le fabricant propose un dépannage à distance via des connexions Internet sécurisées. Un support technique rapide minimise l"impact des pannes inattendues sur votre calendrier de production.
Les matériaux recyclés introduisent souvent des variables imprévisibles dans le processus d'extrusion. Les contaminants bloquent les matrices, provoquent de graves défauts de surface et créent des points faibles dans la structure du profilé.
Atténuation : Spécifiez des systèmes avancés de filtration par fusion pour tous les flux recyclés. Les changeurs de tamis à double piston gèrent des niveaux de contamination élevés sans chute de pression. Les systèmes de dégazage sous vide évitent les vides causés par l’humidité emprisonnée dans le rebroyé.
Une infrastructure inadéquate arrête la production immédiatement après l'installation. Une capacité de refroidissement insuffisante entraîne des profils déformés et des pièces rejetées car le plastique ne peut pas conserver sa forme.
Atténuation : effectuez un audit approfondi des utilitaires avant l'installation. Vérifiez la capacité en eau glacée, les débits et la stabilité de l’air comprimé. Assurez-vous que les limites de charge électrique répondent aux exigences maximales de la machine, y compris toutes les zones de chauffage et de refroidissement en aval.
Un personnel non formé provoque des rebuts excessifs et des dommages potentiels à la machine. Des réglages de température incorrects dégradent le matériau, encrassent la vis et créent des pics de pression dangereux au niveau de la tête de filière.
Atténuation : exiger une formation complète sur site de la part du fabricant. Couvrez minutieusement les procédures de démarrage, la purge d’arrêt et l’interprétation des données des capteurs. Apprenez aux opérateurs à dépanner les mécanismes de fusion, les problèmes de surtension et la bave de mort.
Une mauvaise synchronisation déforme le produit final avant qu'il ne refroidisse. Des vitesses de traction incohérentes provenant de la chenille entraînent des variations dans l'épaisseur de la paroi et le poids global du profil.
Atténuation : assurez-vous que les réservoirs de calibrage sous vide fonctionnent parfaitement avec l'extrudeuse. Synchronisez précisément les unités de transport avec la vitesse de l’extrudeuse à l’aide d’encodeurs rotatifs. Les systèmes de contrôle en boucle fermée empêchent la déformation du profil pendant le processus de tirage en ajustant automatiquement la vitesse de la ligne en fonction de jauges de diamètre laser.
Choisir le bon équipement, c’est faire correspondre les spécifications mécaniques aux réalités matérielles. Une spécification excessive entraîne un gaspillage de capital et des actifs sous-utilisés sur le terrain. Une sous-spécification garantit des échecs de production chroniques, des rebuts quotidiens excessifs et des délais de livraison non respectés. Donnez la priorité aux fabricants qui offrent des données d’ingénierie transparentes et un support robuste. Exigez des tests de matériaux avant de finaliser les spécifications de l’équipement. Exigez une correspondance complète de la ligne de production et des tests complets en usine avant de signer le paiement final.
Compilez vos dessins de produits, vos fiches techniques de matériaux et vos pourcentages de rebroyage dans un seul document technique.
Définissez clairement vos besoins exacts en matière de débit, de tolérance dimensionnelle et d’espace au sol.
Soumettez une demande de proposition standardisée aux fabricants approuvés et spécialisés dans votre polymère spécifique.
Comparez les spécifications techniques, les valeurs nominales des boîtes de vitesses et les capacités de refroidissement plutôt que simplement le devis initial.
Planifiez un audit de vos installations pour vérifier vos capacités en eau glacée et en électricité avant d"émettre un bon de commande.
R : Les machines à vis unique reposent sur la friction pour la fusion et le transport. Ils sont idéaux pour les polymères standards comme le polyéthylène et le polypropylène. Les machines à double vis permettent un déplacement positif et un mélange à cisaillement élevé. Cela les rend nécessaires pour les matériaux sensibles à la chaleur comme le PVC ou les plastiques fortement composés qui nécessitent un contrôle précis de la température et une ventilation agressive.
R : L"évaluation du prix de la machine profilée nécessite d"analyser la valeur complète du système. Les devis de base varient en fonction de l"origine, de la capacité et des niveaux d"automatisation. Tenez toujours compte de l’efficacité énergétique, des exigences de maintenance, de l’inclusion d’équipements en aval et du coût des pièces de rechange lorsque vous comparez les propositions des différents fabricants.
R : Le PVC est très sensible au cisaillement et sujet à une dégradation thermique rapide. Les machines spécialisées utilisent des vis jumelées coniques ou parallèles. Ceux-ci fonctionnent à des régimes inférieurs. Ils assurent une fusion douce et uniforme sans brûler le matériau pendant le traitement et supportent efficacement des charges élevées de charges.
R : Les composites bois-plastique sont très abrasifs en raison de leur teneur en fibres de bois. Les machines nécessitent des barillets et des vis traités bimétalliques pour une résistance extrême à l"usure. Ils ont également besoin de systèmes de ventilation sous vide spécialisés pour éliminer l"humidité des fibres de bois pendant l"extrusion afin d"éviter la formation de mousse à la filière.
R : L’évaluation doit se concentrer fortement sur les composantes en aval. Les formes complexes nécessitent des tables d"étalonnage du vide hautement personnalisées pour conserver la géométrie pendant le refroidissement. Des unités de transport multi-chenilles précises et des scies de coupe spécialisées sont nécessaires pour maintenir les tolérances sans déformer le profil.
R : Le traitement efficace des plastiques recyclés nécessite des adaptations spécifiques des machines. Recherchez des machines équipées d’une filtration robuste pour éliminer les impuretés sans arrêter la ligne. Les zones de dégazage sous vide extraient l’humidité emprisonnée. Le dosage gravimétrique garantit un mélange constant de matériaux recyclés et vierges.


