
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-23 origine:Propulsé


Les joints de porte de réfrigérateur remplissent une fonction mécanique très spécifique. Ils maintiennent l’efficacité thermique, bloquent la condensation et maintiennent les appareils conformes aux normes énergétiques strictes. La production de ces joints en gros volumes introduit des obstacles de fabrication distincts. Les directeurs d'usine doivent respecter des tolérances dimensionnelles strictes tout en gérant le retrait des polymères. Si le profil se déforme pendant le refroidissement, l'utilisateur final est confronté à des plis permanents et à un échec d'aspiration. L'intégration de bandes magnétiques directement dans le flux de travail sans ralentir la vitesse de transport ajoute une autre couche de difficulté. Surmonter les taux de rebut élevés et les géométries incohérentes signifie abandonner les équipements génériques de transformation du plastique. Les installations ont besoin d'une spécialisée machine d'extrusion de joints de porte de réfrigérateur . Cet équipement fournit la régulation thermique précise et le contrôle mécanique nécessaires pour extruder de manière cohérente des profils complexes à plusieurs chambres.
La polyvalence des matériaux est obligatoire : la production moderne nécessite un équipement capable de gérer plusieurs polymères, ce qui rend une ligne d'extrusion de profilés d'étanchéité flexibles en PVC TPU TPE essentielle pour s'adapter aux demandes du marché.
La précision dicte le rendement : La variable la plus importante dans la rentabilité de la fabrication des joints est le processus d'étalonnage et de refroidissement, qui empêche la déformation du profil, élimine les rides de surface et garantit l'étanchéité à l'air de l'appareil.
L'automatisation réduit les coûts d'exploitation : l'intégration de l'insertion de bandes magnétiques en ligne, de la découpe et du soudage automatisés directement dans la ligne d'extrusion réduit considérablement les coûts de main-d'œuvre et les goulots d'étranglement d'assemblage.
La sélection des fournisseurs est un partenariat : le choix d'un fabricant de machines d'extrusion de profilés doit être basé sur l'assistance après-vente, les capacités de personnalisation des outils et les protocoles éprouvés de tests d'acceptation en usine (FAT).
Une extrusion réussie commence par une définition stricte des exigences du produit final. Les joints de réfrigérateur fonctionnent dans des environnements difficiles. Ils doivent conserver leur flexibilité à des températures inférieures à -20 °C dans les applications de congélation. Ils nécessitent une résistance chimique élevée pour résister aux agents de nettoyage agressifs, aux acides alimentaires et aux huiles. La compression hermétique n’est pas négociable pour les cotes d’efficacité énergétique. L"intégrité structurelle dicte une bonne adhérence magnétique. Si le profilé s"effondre ou se déforme pendant l"extrusion, l"aimant interne ne reposera pas contre le cadre en acier de l"appareil. Cela crée des micro-espaces, entraînant des fuites d’air, une accumulation rapide de givre et une surcharge des compresseurs.
Le choix du bon polymère dépend de la conception de la vis de l"extrudeuse, des profils de chauffage et de la longueur du bain de refroidissement. Vous devez équilibrer les coûts des matières premières et les performances sur le terrain à long terme.
PVC souple : Le chlorure de polyvinyle reste le choix traditionnel. Il offre une rentabilité extrême et un soudage très fiable lors de l'assemblage final du cadre à 45 degrés. Cependant, la migration des plastifiants au fil du temps provoque le raidissement, la décoloration et la fissuration des joints en PVC. Les réglementations environnementales concernant sa production et son élimination continuent de pousser les fabricants vers des alternatives plus propres.
TPE/TPU : L'industrie s'oriente vers les élastomères thermoplastiques (TPE) et les polyuréthanes (TPU). Ces matériaux offrent une flexibilité supérieure à basse température et une excellente récupération de déformation rémanente à la compression. Ils sont entièrement recyclables et ne libèrent pas de sous-produits toxiques lors du traitement. Ils conservent leur mémoire élastique beaucoup plus longtemps que le PVC, assurant ainsi une étanchéité pendant tout le cycle de vie de l'appareil.
Type de matériau | Flexibilité à basse température | Récupération de l"ensemble de compression | Soudabilité | Demande principale |
|---|---|---|---|---|
PVC souple | Modéré | Moyenne | Excellent | Unités résidentielles économiques |
TPE | Haut | Excellent | Bon (nécessite un outillage spécifique) | Appareils modernes et écologiques |
TPU | Très élevé | Remarquable | Bien | Réfrigération commerciale robuste |
Le processus d"extrusion doit s"adapter à diverses méthodes d"installation dictées par la conception de l"appareil. Chaque géométrie nécessite des conceptions de matrices et des outils d"étalonnage entièrement différents.
Joints enfichables de style Dart : courants dans les unités résidentielles. Le joint comporte une colonne vertébrale rigide ou semi-rigide en forme de flèche qui s'enfonce dans une rainure pré-acheminée dans le revêtement de porte en plastique.
Extrusions à profilé en U : utilisées dans les unités commerciales robustes. Le joint s’enroule autour du bord d’un panneau de porte en acier inoxydable, nécessitant un ajustement serré par friction.
Canaux cachés à visser : modèles plus anciens ou spécialisés dans lesquels le joint est fixé mécaniquement à la porte sous un rabat dissimulé.
Le soufflet creux du joint doit se comprimer facilement à la fermeture de la porte mais rebondir instantanément à l"ouverture. La réalisation de ce mouvement dynamique nécessite un contrôle précis de l’épaisseur des parois, souvent jusqu’à des tolérances de 0,1 millimètre lors de l’extrusion.
De nombreux joints modernes utilisent la technologie de coextrusion. Cela implique l"extrusion d"une colonne vertébrale rigide (souvent d"une dureté Shore D) pour le montage sur la porte, ainsi que d"un soufflet souple et flexible (dureté Shore A) pour le joint lui-même. Vous ne pouvez pas y parvenir avec une seule extrudeuse. Cela nécessite des têtes de filière multicouches spécialisées alimentées par des configurations multi-extrudeuses synchronisées. Le matériau rigide fournit l"adhérence structurelle nécessaire pour rester dans le rail de la porte, tandis que le matériau souple fournit un coussin hermétique. La liaison thermique entre ces deux flux de polymères distincts doit s"effectuer de manière transparente dans la tête de filière sous haute pression avant le début du refroidissement.
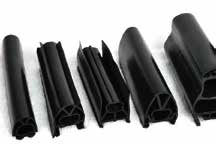
Le processus commence dès l’étape de manutention des matériaux. Les unités de dosage gravimétriques assurent un mélange précis de la résine vierge, du rebroyé et du mélange maître de couleur avant que le polymère n"entre dans la gorge d"alimentation. À l’intérieur du canon, une vis rotative cisaille et fait fondre le plastique. Le contrôle de la température dans les zones du fût est essentiel. Si la température de fusion est trop basse, le matériau ne s"écoulera pas correctement, provoquant une pression de tête élevée. S"il est trop élevé, le polymère se dégrade, entraînant des marques de brûlure et une perte de propriétés physiques. La conception de la vis, en particulier le taux de compression et la profondeur de vol, doit correspondre au matériau spécifique à traiter pour garantir une fusion homogène sans échauffement excessif par cisaillement.
Le polymère fondu est forcé à travers un outillage personnalisé connu sous le nom de filière d"extrusion. Cela façonne la section transversale complexe à plusieurs chambres du joint du réfrigérateur. La conception des matrices repose sur une dynamique des fluides hautement spécialisée. Les ingénieurs doivent tenir compte du gonflement de la matrice, qui correspond à la tendance du polymère à se dilater lorsqu"il sort de l"outillage restrictif. Les canaux d"écoulement internes (la longueur du plat) de la filière doivent parfaitement équilibrer la vitesse du matériau. Si le polymère s"écoule plus rapidement sur la section de dos la plus épaisse que sur la section de soufflet mince, le profil se déformera et se tordrea instantanément à la sortie de la filière.
Il s’agit de la transition la plus sensible de tout le processus. Le profil passe de la filière chaude aux réservoirs de refroidissement à eau réfrigérée. Les tables de dimensionnement sous vide empêchent les chambres creuses du joint de s"effondrer pendant que le polymère se solidifie. Le vide tire la peau extérieure du profilé contre des blocs de dimensionnement en laiton ou en acier inoxydable. Pendant ce temps, l’eau glacée turbulente évacue la chaleur. Si le refroidissement est irrégulier, des contraintes internes s"accumulent au sein de la matrice polymère, entraînant une déformation et un retrait permanents des heures après le bobinage ou la découpe du produit.
Une fois le profilé refroidi et dimensionnellement stable, les processus en aval prennent le relais. Des mécanismes d"insertion automatisés alimentent la bande magnétique continue directement dans la chambre désignée du joint. Les unités de transport précises utilisent des courroies en caoutchouc spécialisées pour tirer le profilé à une vitesse constante. La tension de traction doit être parfaitement calibrée pour éviter d’étirer le polymère chaud. Enfin, des unités de coupe automatisées et servocommandées coupent le profilé continu en longueurs exactes requises pour l"assemblage du cadre de porte, garantissant ainsi des coupes nettes et carrées pour le soudage en aval.
La production moderne repose sur des systèmes d’inspection optique automatisés et des micromètres laser. Ces capteurs vérifient les dimensions des profils et l"intégrité structurelle en temps réel. Ils vérifient la bonne assise de la bande magnétique, l’épaisseur de paroi correcte et la largeur totale du profil. S"assurer que le produit final répond à des spécifications exactes signifie qu"il passera les tests d"étanchéité à l"air au niveau des consommateurs. Les directeurs d"usine veulent éviter les situations dans lesquelles les utilisateurs finaux doivent utiliser des traitements à l"eau bouillante ou un sèche-cheveux pour réparer les joints déformés qui ne s"adaptent pas au cadre de l"appareil.
Le traitement standard du PVC souple repose généralement sur des extrudeuses monovis avec un rapport longueur/diamètre (L/D) de 24 :1 ou 28 :1. Ceux-ci comportent des vis profondes optimisées pour la sensibilité thermique du PVC. Cependant, le traitement des élastomères avancés nécessite une machine d'extrusion de bandes d'étanchéité TPE très efficace . Ces machines sont équipées de vis à vol de barrière conçues pour assurer une fusion complète de l'élastomère sans stagnation du matériau. Ils nécessitent également des réducteurs à couple plus élevé et des systèmes de chauffage de barillet plus robustes pour gérer les températures de traitement plus élevées du TPE et du TPU.
Les têtes de filière multicouches sont des pièces d’ingénierie complexes. Ils permettent l’extrusion simultanée de différents matériaux duromètres. Vous pouvez combiner une base en PVC dur avec un soufflet en TPE souple. L"outillage utilise des distributeurs en bloc Y pour gérer deux flux de matière fondue différents, en les réunissant juste avant la sortie de la filière. Les canaux d"écoulement doivent être hautement polis pour éviter l"accrochage et la dégradation des matériaux. Les fonctionnalités de changement rapide de ces têtes de filière permettent d"économiser des heures d"arrêt lors des changements de produits, permettant aux opérateurs d"échanger les plaques profilées sans démonter l"ensemble de la matrice.
Une ligne continue est aussi rapide que son composant le plus lent. Les unités de transport synchronisées utilisent des chenilles pour saisir le profilé doucement mais fermement, évitant ainsi l"écrasement des chambres creuses. Les systèmes de poinçonnage et d"encochage en ligne préparent le joint pour l"assemblage final, en découpant des sections spécifiques là où le joint se pliera dans les coins. Enfin, des machines de soudage d"angles à 45 degrés hors ligne transforment les profilés découpés en cadres de porte finis et étanches à l"air. L"intégration des étapes d"insertion et de découpe magnétiques directement dans la ligne d"extrusion maximise le débit et minimise les dommages de manutention.
Les fabricants produisent souvent des milliers de modèles de joints OEM et de rechange différents. Cela nécessite une ligne d’extrusion de profilés d’étanchéité PVC TPU TPE capable de gérer des changements rapides. Vous avez besoin d'un équipement prenant en charge des outils à changement rapide pour les unités de réfrigération commerciale et résidentielles. Une machine confinée à un seul type de profil ou à un seul matériau deviendra rapidement un goulot d'étranglement dans une usine de fabrication diversifiée. Recherchez des tables d'étalonnage modulaires qui permettent aux opérateurs d'échanger les blocs à vide en quelques minutes plutôt qu'en quelques heures.
La vitesse de la ligne est généralement mesurée en mètres par minute. Si les vitesses élevées (15-25 m/min) augmentent le rendement, elles augmentent également le risque d"instabilité dimensionnelle. Des vitesses plus élevées nécessitent des systèmes de refroidissement exponentiellement plus efficaces. Si vous poussez le profilé trop rapidement dans le bain-marie, le noyau reste chaud. Cela entraîne un rétrécissement post-extrusion une fois le produit emballé. Évaluer une machine signifie trouver l"équilibre optimal entre un débit maximal et une qualité zéro défaut, ce qui nécessite souvent des réservoirs de refroidissement plus longs ou des bains de refroidissement secondaires.
Le maintien de l’épaisseur des parois et de la géométrie des profils nécessite des systèmes de contrôle avancés. Les contrôleurs logiques programmables (PLC) gèrent chaque zone de chauffage, transducteur de pression de fusion et vitesse du moteur. Les micromètres laser en ligne fournissent un retour en boucle fermée. Si l"épaisseur du profil s"écarte ne serait-ce que d"une fraction de millimètre, le système ajuste automatiquement la vitesse de transport ou le régime de l"extrudeuse pour le corriger. Cela élimine le recours aux réglages manuels de l’opérateur et garantit une qualité constante sur les différentes équipes.
L"extrusion est un processus gourmand en énergie. Vous devez analyser la consommation électrique des zones de chauffage, des pompes à vide et des unités de refroidissement. Les servomoteurs modernes réduisent considérablement les coûts d"exploitation à long terme par rapport aux anciens variateurs AC ou DC. Les chauffe-fûts isolés empêchent également les pertes de chaleur, en dirigeant l"énergie vers le polymère plutôt que vers l"air de l"usine. Les entraînements à fréquence variable (VFD) sur les pompes à vide garantissent qu"elles ne consomment que la puissance nécessaire pour maintenir le niveau de vide requis, réduisant ainsi davantage la consommation d"électricité.
Le retrait des polymères après extrusion est une réalité incontournable. À mesure que le plastique refroidit, les chaînes moléculaires se contractent. Si cela n’est pas fait, le joint rétrécira et tombera du cadre de la porte. Les stratégies d"atténuation se concentrent sur des températures de bain de refroidissement optimisées et des zones de recuit étendues. Vous avez également besoin d"un étalonnage du transport sans tension. Si le tirage tire trop fort sur le profil alors qu"il est encore chaud, il induit un étirement artificiel. Lorsque le profilé refroidit enfin, il se rétracte, ce qui donne un joint trop court pour le cadre de la porte.
Un refroidissement inégal ou un mauvais calibrage du vide provoque des plis permanents dans le soufflet. Ces plis créent des espaces entre la porte et le corps de l"appareil. Cela entraîne des joints de porte défectueux, de la condensation et des taux de réclamation au titre de la garantie élevés. Assurer un débit d’eau constant et une pression de vide stable dans le réservoir d’étalonnage est le seul moyen de produire un joint parfaitement lisse et hermétique. Les opérateurs doivent vérifier régulièrement les fentes de vide dans les blocs de calibrage pour s"assurer qu"elles ne sont pas obstruées par des résidus de polymère ou des dépôts d"eau dure.
Pour les installations exploitant une ligne d’extrusion de joints personnalisés , les temps d’arrêt constituent un risque énorme. Le changement de matrices et de calibrateurs pour différents modèles d'appareils peut prendre des heures si l'équipement est mal conçu. Vous devriez rechercher des machines dotées de pinces à dégagement rapide, de collecteurs d’eau facilement accessibles et de raccords de vide modulaires. L'application des principes d'échange de matrice en une seule minute (SMED) et l'utilisation de machines bien conçues réduisent le temps de changement de quelques heures à quelques minutes, améliorant ainsi considérablement l'efficacité globale de l'équipement.
L’exploitation d’une ligne d’extrusion de bandes d’étanchéité nécessite des connaissances spécialisées. Les opérateurs doivent comprendre comment résoudre les problèmes de gonflement de la filière, de déséquilibres de débit et de fluctuations du vide. Une solide formation des fournisseurs est essentielle. Les protocoles d'entretien doivent inclure un nettoyage régulier de la tête de filière pour éviter que les matériaux dégradés ne provoquent des stries en surface. Les pompes à vide et les filtres à eau nécessitent également des programmes de maintenance stricts pour garantir des performances de refroidissement constantes et éviter les arrêts inattendus des conduites.
Défaut commun | Cause probable | Action Corrective |
|---|---|---|
Rides superficielles | Vide insuffisant dans le bloc d"étalonnage | Fentes d"aspiration claires ; augmenter la pression de la pompe |
Rétrécissement du profil | Tension de transport excessive | Réduire la vitesse de transport ; vérifier la température de l"eau de refroidissement |
Mauvaise adhérence magnétique | Paroi de la chambre trop épaisse ou déformée | Ajustez les boulons de la filière pour équilibrer le flux de polymère |
Marques de brûlure | Stagnation du matériau dans la tête de filière | Températures de zone inférieures ; nettoyer les canaux de la filière |
Votre évaluation doit se concentrer sur la réduction des temps d’arrêt imprévus. Évaluez la chaîne d'approvisionnement du fabricant de machine d'extrusion de profilés que vous avez choisi . Les composants critiques tels que les vis, les barillets, les bandes chauffantes et les modules API spécialisés doivent être facilement disponibles. Si un disque tombe en panne, vous avez besoin d'un remplacement immédiatement. Le manque d'assistance locale, de capacités de diagnostic à distance ou le retard des pièces de rechange peuvent paralyser votre ligne de production pendant des semaines, entraînant des dates de livraison manquées aux équipementiers OEM.
Les meilleurs fournisseurs de machines font bien plus que simplement construire des extrudeuses. Ils conçoivent et testent des matrices personnalisées en interne avant d’expédier l’équipement. Évaluez les capacités de R&D du fournisseur. Peuvent-ils prendre un dessin CAO d"un nouveau profil de joint, exécuter un logiciel de simulation de débit et livrer une matrice entièrement fonctionnelle ? Leur capacité à optimiser la conception des outils a un impact direct sur vos délais de commercialisation de nouveaux modèles d"appareils et réduit le nombre d"essais et d"erreurs requis dans votre usine.
N'acceptez jamais de livraison sans un FAT rigoureux. Définissez les références non négociables que votre nouvelle machine à joints de réfrigérateur doit atteindre. Cela inclut des durées de fonctionnement soutenues à des vitesses nominales maximales pendant au moins 8 heures. Il doit également inclure des taux de rebut maximum stricts et une validation de la précision dimensionnelle sur plusieurs types de profils. La machine doit prouver qu'elle peut traiter parfaitement vos matières premières spécifiques avant de quitter les installations du fournisseur.
Auditez vos taux de rebut actuels pour identifier les défauts spécifiques de refroidissement, d’étalonnage ou de retrait sur vos lignes existantes.
Définissez votre capacité de production requise en mètres par minute pour dimensionner correctement la vis de l"extrudeuse et les réservoirs de refroidissement.
Documentez votre feuille de route matérielle pour déterminer si vous avez besoin d"un équipement capable de traiter à la fois le PVC et le TPE.
Demandez des propositions techniques détaillées et des capacités de simulation de flux d’outillage auprès de fabricants spécialisés de machines d’extrusion.
Planifiez un test complet d"acceptation en usine en utilisant vos propres matières premières et bandes magnétiques.
R : Les vitesses de production standard vont de 10 à 25 mètres par minute. Le taux exact dépend fortement du choix du matériau et de la complexité du profil. Les joints commerciaux plus épais nécessitent des vitesses plus lentes pour assurer un refroidissement adéquat, tandis que les profils résidentiels plus fins peuvent fonctionner beaucoup plus rapidement.
R : Oui, mais cela nécessite une ingénierie spécifique. Vous devez utiliser une extrudeuse dotée d’une conception de vis barrière polyvalente et de zones de contrôle de température précises. Le TPE nécessite généralement des taux de cisaillement et une gestion thermique différents de ceux du PVC souple pour éviter la dégradation du matériau.
R : Une tension d’extrusion inappropriée ou un refroidissement inégal provoque des rides permanentes et des taches rigides. Cela empêche le joint de se comprimer correctement contre le cadre de l"appareil. Les consommateurs tentent souvent de réparer ces mauvais joints avec de l"eau bouillante ou un sèche-cheveux, ce qui ne constitue qu"une solution temporaire.
R : La bande magnétique est insérée en ligne immédiatement après que le profilé quitte les réservoirs de refroidissement. Un mécanisme automatisé de déroulement et d"alimentation guide l"aimant flexible dans une chambre creuse spécifique du joint avant qu"il n"atteigne l"étape finale de découpe.
R : Les principaux coupables sont un refroidissement irrégulier, un calibrage incorrect du vide ou une tension de transport incohérente. Si le vide ne parvient pas à maintenir la forme du profilé contre les blocs d"encollage pendant que le plastique refroidit, le soufflet creux s"effondrera et se froissera de façon permanente.
R : Les matrices doivent être nettoyées lors de chaque changement important de matériau ou de profil. Un entretien régulier évite l"accumulation de polymères dégradés, qui provoquent des stries en surface. Avec des soins appropriés et un nettoyage non abrasif, les matrices en acier de haute qualité peuvent durer des années avant de devoir être remplacées en raison de l"usure.


